东莞同步带轮:从产业集群到精密传动的技术进阶之路
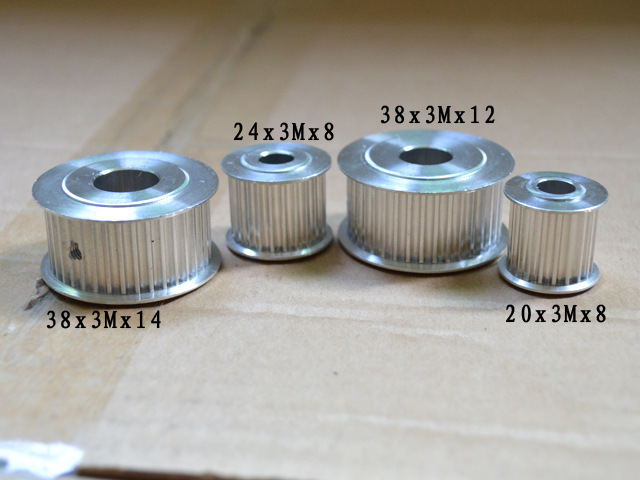
在珠三角制造业版图中,东莞的传动件加工产业带一直是个值得深挖的样本。以同步带轮为例,这个看似标准化的零部件,背后牵动着从数控机床到新能源汽车产线的庞大需求网络。据广东省机械工业协会2023年统计,东莞及周边地区聚集了超过600家传动件加工企业,其中同步带轮相关产值约占全国同类产品市场的18%左右。数字不算惊人,但若把视角拉近到工艺细节和交付能力,会发现这个集群的竞争力远不止于规模。
需求侧的结构性变化:非标定制正在成为主流
过去同步带轮采购多以标准件为主,MXL、XL、L、H等型号按齿数、带宽直接选型。但近五年情况明显不同。以东莞本地一家为锂电设备配套的自动化企业为例,其2022年采购清单中非标同步带轮占比已达67%,涉及异形挡边、特殊轴孔配合、轻量化铝合金结构等要求。这类订单批量往往在50至500件之间,交期压缩到7至10天,对加工厂的柔性排产能力构成直接考验。
与之呼应的是上游材料端的变化。7075铝合金、40Cr调质钢、SUS304不锈钢在同步带轮中的应用比例持续上升,部分高速工况还引入了表面硬质氧化和渗氮处理。加工端需要匹配五轴加工中心、慢走丝线切割以及三坐标检测设备,单件成本虽高于普通车削件,但动平衡精度可控制在G6.3级以内,这对高速同步带传动系统至关重要。
工艺链条上的关键控制点
同步带轮的加工质量,核心取决于三个环节的协同:齿形精度、孔轴配合与动平衡。齿形方面,滚齿和插齿仍是主流工艺,但针对小模数、高齿数比的带轮,数控滚齿机的重复定位精度需达到0.005mm级别。东莞部分齿轮加工厂已引入干切滚齿技术,配合涂层刀具,单件加工时间缩短约22%,同时避免了切削液对铝件的腐蚀风险。
孔轴配合则直接关系到装配后的同轴度。花键轴花键套类产品在此环节尤为敏感,键侧间隙通常控制在0.02至0.05mm之间。实际生产中,不少厂家采用先粗加工、热处理后再精磨的工艺路线,以抵消淬火变形。至于动平衡,对于带宽超过50mm或转速高于3000rpm的带轮,去重校正几乎成为标配工序,残余不平衡量一般要求控制在2.5g·mm/kg以下。
集群配套的隐性优势
东莞同步带轮厂家的竞争力,很大程度上来自周边配套的密度。一个带轮从下料到成品,涉及圆钢切断、锻造或棒料直接车削、滚齿、热处理、表面处理、检测包装等环节,在东莞及邻近的深圳、惠州范围内,几乎都能在两小时车程内找到对应供应商。这种配套半径带来的不仅是物流成本节约,更关键的是工艺试错和急单响应的速度。
以齿轮齿条加工为例,部分厂家将齿条与带轮的产线做柔性混排,共用检测资源和热处理炉次,小批量订单的边际成本因此明显下降。蜗轮蜗杆定制也有类似逻辑——蜗轮蜗杆副的配对研磨需要专用设备,集群内专业热处理厂和研磨服务商的存在,让中小批量定制不必自建全套产线。
质量检测:从抽检到数据追溯
传动件的失效往往具有隐蔽性,因此检测环节的投入正在加大。目前东莞规模以上传动件加工企业中,配备齿轮测量中心的已不鲜见,可完成齿廓偏差、螺旋线偏差、齿距累积误差等参数的自动采集。部分精密齿轮定制订单还要求提供首件全尺寸报告和批次追溯码,检测数据留存周期不少于三年。
值得注意的是,非标链轮和同步带轮的检测标准存在差异。链轮侧重齿沟圆弧半径和节距精度,带轮则更关注齿形角与节线位置。检测方案的针对性设计,某种程度上比设备本身更能反映加工厂的技术成熟度。
结语
东莞同步带轮产业带的演进,折射出传动件加工从“能做”向“做精、做快、做稳”的转变。当下游设备向高速化、轻量化、长寿命方向持续迭代,带轮这类基础件的工艺窗口只会越收越窄。对采购方而言,选择供应商时不妨多关注其非标响应记录和检测数据管理能力——这两项指标,往往比设备清单更能说明问题。